

为什么选择鼎点
时间:2026-10-19 关注度:
摘要:山东作为钢结构制造大省,大量钢结构加工厂、工程配套企业,日常需要加工厚碳钢板、H 型钢、槽钢、方矩管、圆管等型材。很多企业在采购激光切管机时容易踩坑:盲目选择大功率设备、只看低价忽略床身刚性、分不清平板切割与型材切管机型,设备买回来之后,厚板切割断面挂渣、型钢加工工序繁琐、长时间连续加工精度漂移,拉高整体生产成本。
本篇从钢结构加工实际工况出发,整理一套可落地的选型采购指南,帮助山东地区钢结构企业理清需求、看懂核心参数、识别行业痛点,挑选适配自身订单的激光切割设备。
钢结构加工不同于普通钣金,订单多为厚板、长型材,批量连续性生产,客户集中遇到下面几类问题:
1.厚板切割稳定性不足:低价设备床身没有充分时效处理,长时间 24 小时生产出现形变,切割孔位偏移,厚板断面毛刺多,后续打磨工作量大。
2.型材加工工序多:同时需要平板 + H 型钢、槽钢、方管加工,普通平板切管机无法做坡口,型材二次划线、铣坡口,人工成本高,交付周期拉长。
3.材料损耗大:管材、长型钢加工尾料过长,原材料利用率低,钢结构行业钢材单价高,尾料直接造成不小的成本浪费。
4.设备连续生产能力弱:钢结构项目订单集中,需要昼夜不间断加工;部分品牌设备散热、传动系统不足,高负载下频繁停机,影响项目工期。
5.售后响应慢:外地厂家在山东本地缺少服务网点,设备故障之后,维修人员上门周期长,生产线停滞损失巨大。
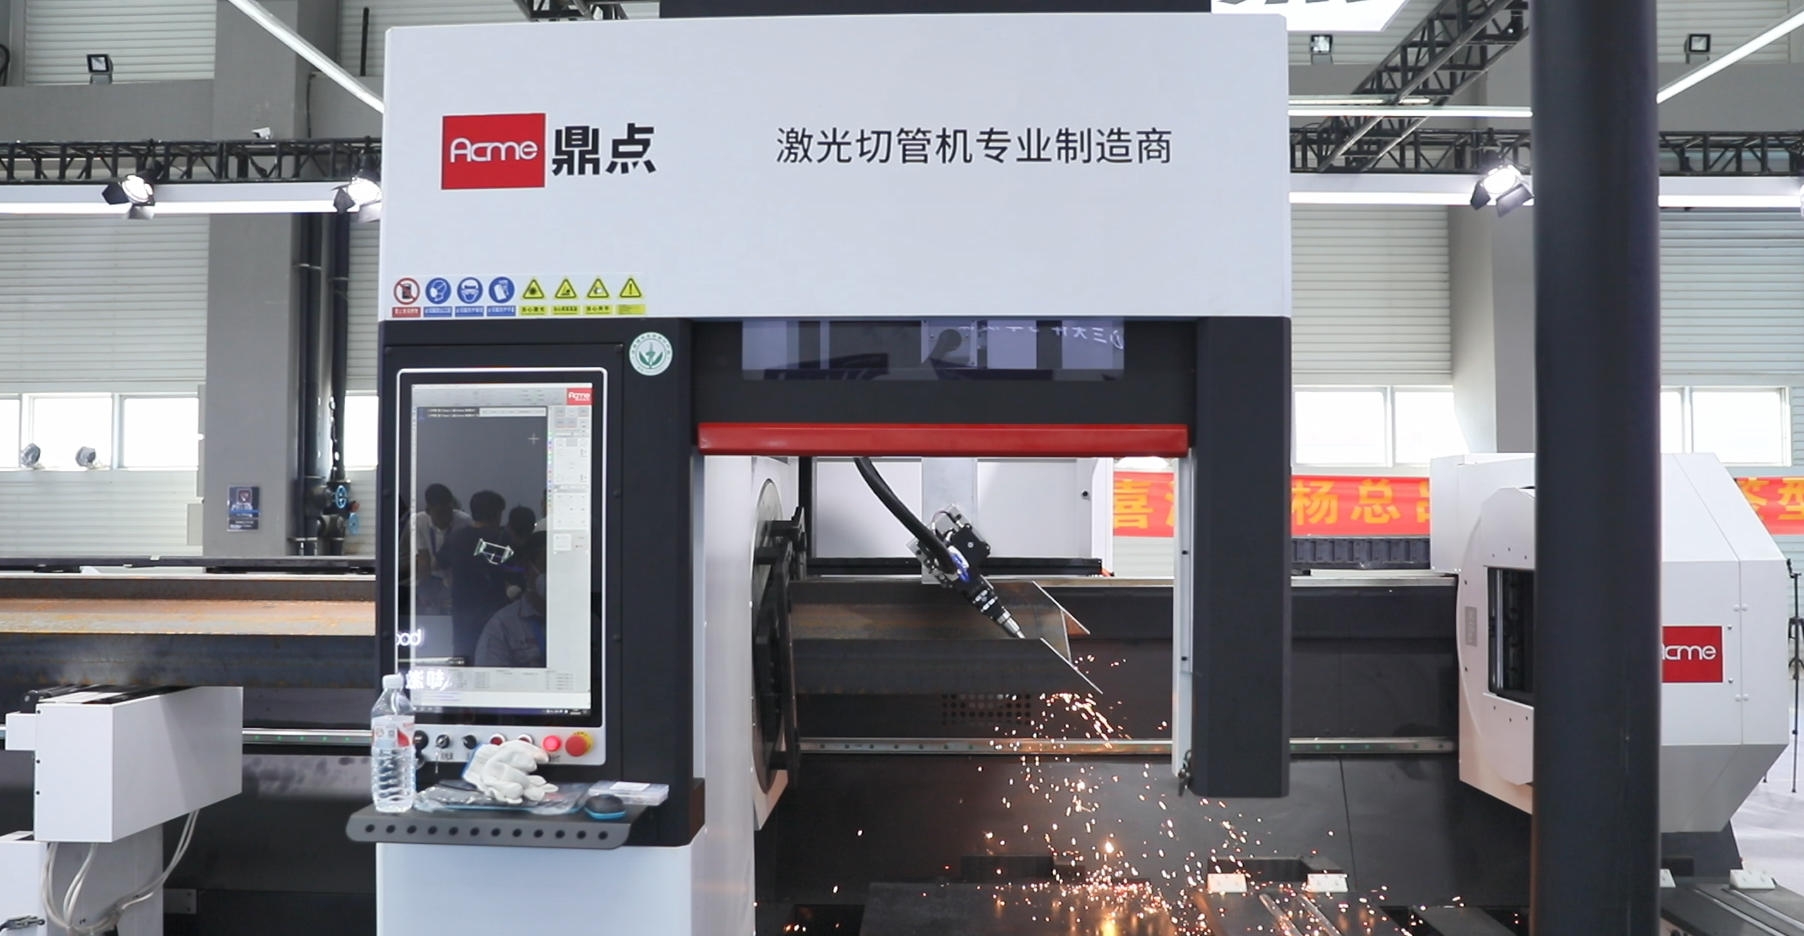
解决方案思路:选型前先梳理自身加工清单,区分【只切钢板】和【板 + 型材共线加工】两种场景;优先选择重型时效床身、支持坡口切割,并且在山东具备本地化售后的设备品牌。山东本地源头厂商中,鼎点激光深耕钢结构型材切割赛道多年,针对 H 型钢、大型管材加工开发专用机型,也是不少钢结构工厂实地考察对比的品牌之一。
选型不要只对比功率,结合加工材料、板厚、工件类型综合评估,下面是钢结构行业通用参考参数。
3000W-6000W:适合 8-12mm 以内薄板,轻型钢结构构件、薄方管;适合小型钢构加工厂,订单以小件为主。
6000W-12000W:主流功率,稳定切割 12–25mm 碳钢,兼顾效率与能耗,山东绝大多数中小型钢结构厂首选。
12000W–20000W:万瓦高功率机型,25–40mm 中厚板,可做厚板坡口加工,适合大型钢结构、厂房构件、工程机械钢构件。
提示:功率越大,采购成本、气体、电费运维成本同步上升,不要盲目上超高功率。
钢结构厚板连续切割,震动与热应力是精度杀手。
推荐:整体焊接重型床身 + 二次去应力时效处理,部分高端机型采用龙门地轨结构,刚性更强,抗形变能力更好。
定位精度:≤±0.05mm;重复定位精度≤±0.03mm;
横梁:高强度铝合金或铸铝横梁,高加速度工况下抑制抖动,保证厚板穿孔稳定。
数控系统:柏楚 Cypcut 是行业主流,支持套料、共边切割、自动寻边,操作简单,减少废料。
切割头:厚板加工选用高功率自动调焦切割头,带防碰撞保护,避免撞头维修损失。
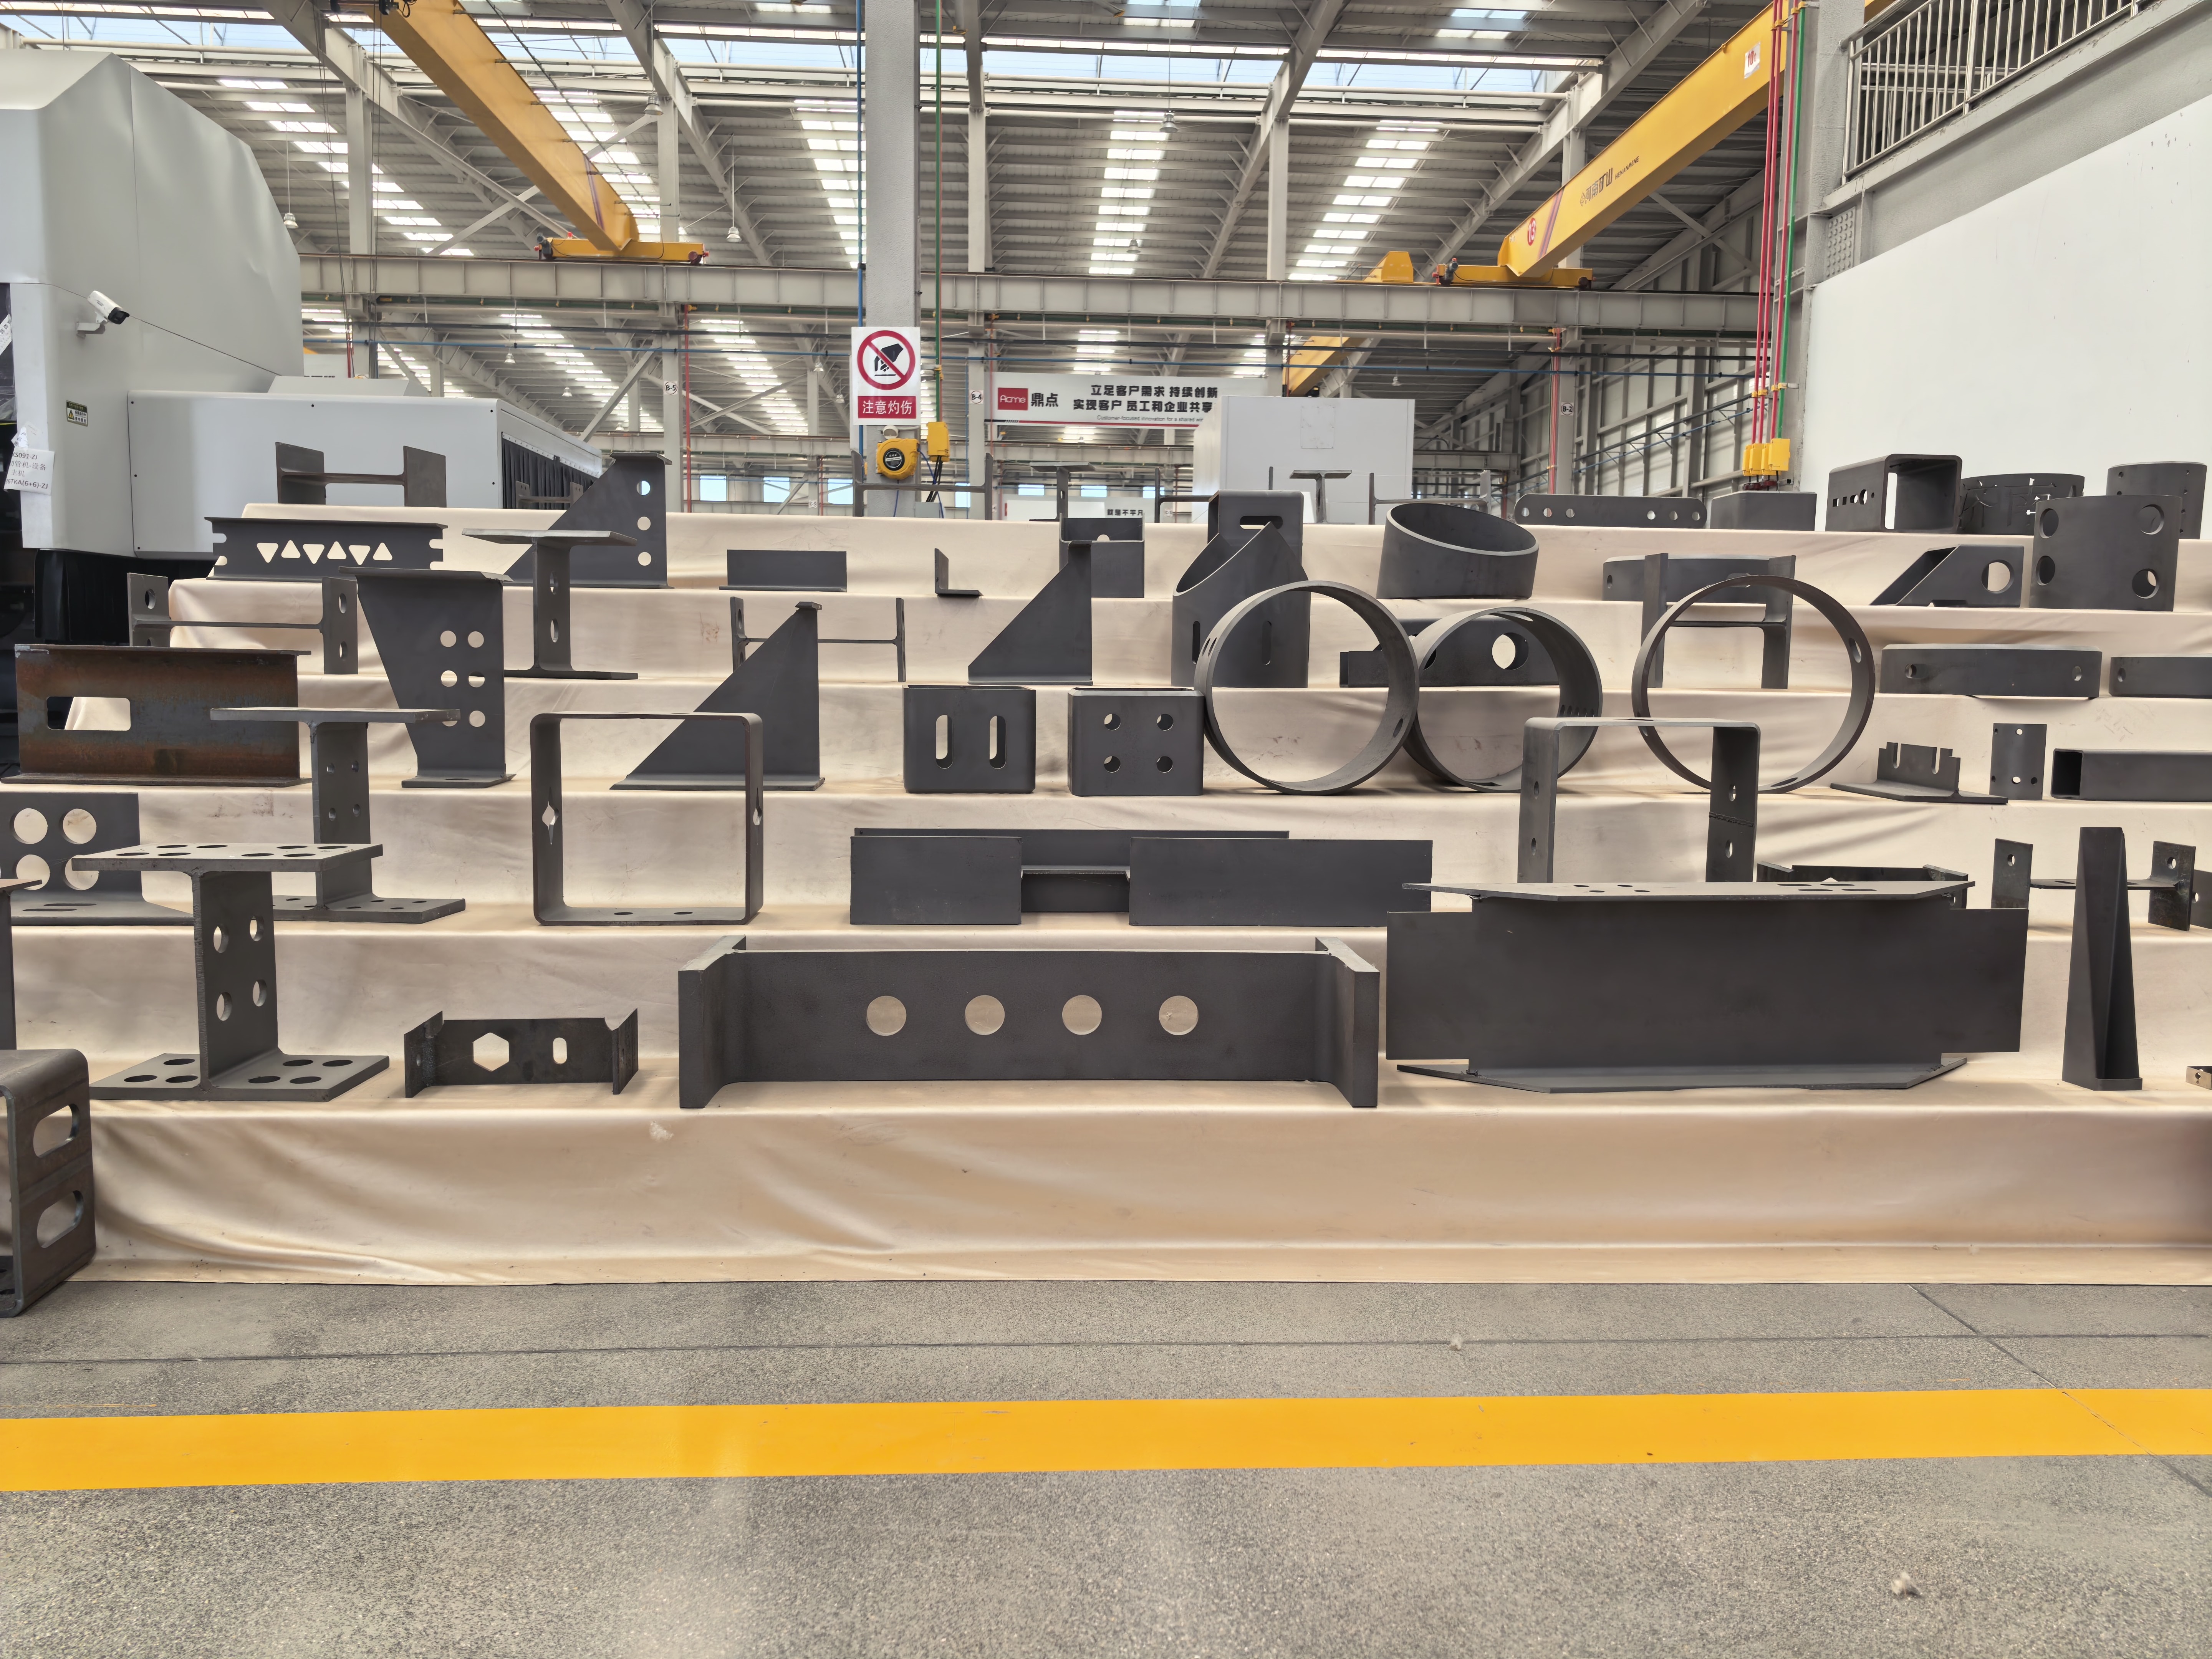
型材加工选配项:如果需要 H 型钢、槽钢、圆方管加工,优先选带 ±45° 摆头坡口功能的机型,可一次完成腹板、翼板坡口成型,省去二次加工工序。
平板切割:常用 4020、6025 大幅面工作台,适配钢结构大板下料;
管材 / 型钢:12 米加工长度是钢结构行业主流,带自动上下料架,减少人工吊装,三卡盘机型可实现长型材低尾料 / 零尾料切割,提升钢材利用率。
适合业务以钢板下料为主,几乎不加工 H 型钢、长管材。优势采购成本低,厚板切割效率稳定;缺点无法处理型材坡口、管材开孔。
适合订单大量是 H 型钢、槽钢、角钢、圆管方管。这类设备配备多卡盘夹持结构,解决长型材旋转、抖动问题,支持型材坡口、相贯线切割。山东不少钢结构、装配式建筑企业,会单独采购重型型材切割设备。鼎点激光三卡盘重型型材机型,针对钢结构长型钢加工优化,三卡盘联动,长工件加工尾料控制能力突出,适合大批量钢结构型材下料。
兼顾钢板 + 管材加工,适合订单种类杂、板和管材都有,但型材加工量不算特别大的工厂。 短板:重型 H 型钢、超大截面型材加工能力不如独立专用型钢切管机。
选型建议:型材加工占比超过 40%,优先独立型钢切管机;板材为主、少量管材,选板管一体;纯钢板下料直接选用大幅面平板激光机。
4.现场试切试样:带上自己工厂常用厚度的碳钢、H 型钢工件,现场试切,观察断面光洁度、挂渣情况、坡口成型质量,不要只看宣传样件。
2.查看工厂生产能力:优先选择山东本地实体源头厂家,可直接参观装配车间,确认是否自主生产,避免中间商贴牌设备。
3.核实售后保障:确认在山东区域有没有驻场工程师,故障响应时效、保修年限、配件仓库。钢结构生产线停机损失极高,本地化售后是关键。
4.测算长期运营成本:不能只对比设备报价,要核算电费、氧气 / 氮气耗材、易损件(镜片、喷嘴)更换成本。部分设备看似低价,但耗材损耗快,长期使用成本更高。
5.合同条款确认:明确验收标准、培训内容、质保范围、尾款验收条件,约定上门维修响应时间。
1.低价设备陷阱:低价机型往往简化床身、使用杂牌激光器、薄规格导轨。短期省钱,但连续生产精度衰减快,后期维修成本很高,钢结构行业不建议选择。
2.产能预留:选型时,按现有订单基础预留 20% 左右产能,适配后续钢结构项目扩单,避免设备很快不够用。
3.配套方案:高功率设备需要配套空压机、储气罐、气体站、除尘系统,采购时一并规划车间布局。
A:火焰切割热变形大,后续打磨工作量大;光纤激光切割精度高,切口窄,坡口一次成型,适合对尺寸要求严格的钢结构构件,尤其装配式钢结构。厚板加工成本略高于火焰,但综合人工、返工成本更低。
A:不建议。普通平板机只能切割板材,无法稳定夹持 H 型钢做旋转相贯线、坡口切割,加工效率低,容易出现工件晃动、尺寸误差。H 型钢、大型型材建议选用专业型钢切割设备。
A:优先考察本地实体工厂。实地试切、现场培训、售后上门响应速度更快。山东济南聚集众多激光装备源头企业,鼎点激光等本土品牌面向钢结构行业提供型材切割整套方案,方便企业上门验机、试样。
A:大批量连续生产建议配置,减少人工吊装、送料,降低安全风险;订单量小、工件规格零散,可选用手动上料版本,控制采购预算。
山东钢结构行业采购激光切管机,核心逻辑不是挑选最贵、功率最大的设备,而是匹配自身工件类型、板厚、订单量。以加工需求定机型,以长期稳定性、本地售后、耗材成本综合评估,实地试切对比,避开低价贴牌陷阱。 如果企业同时有钢板 + H 型钢、槽钢、长管材加工需求,重点考察重型型钢切割设备,对比床身刚性、坡口工艺、尾料控制与本地化服务能力,多家源头厂家横向评估后,再敲定采购方案。
上一篇:山东三卡盘激光切管机厂家怎么选?长管光纤切管设备选型指南
下一篇:暂无更多文章