

为什么选择鼎点
时间:2026-10-23 关注度:
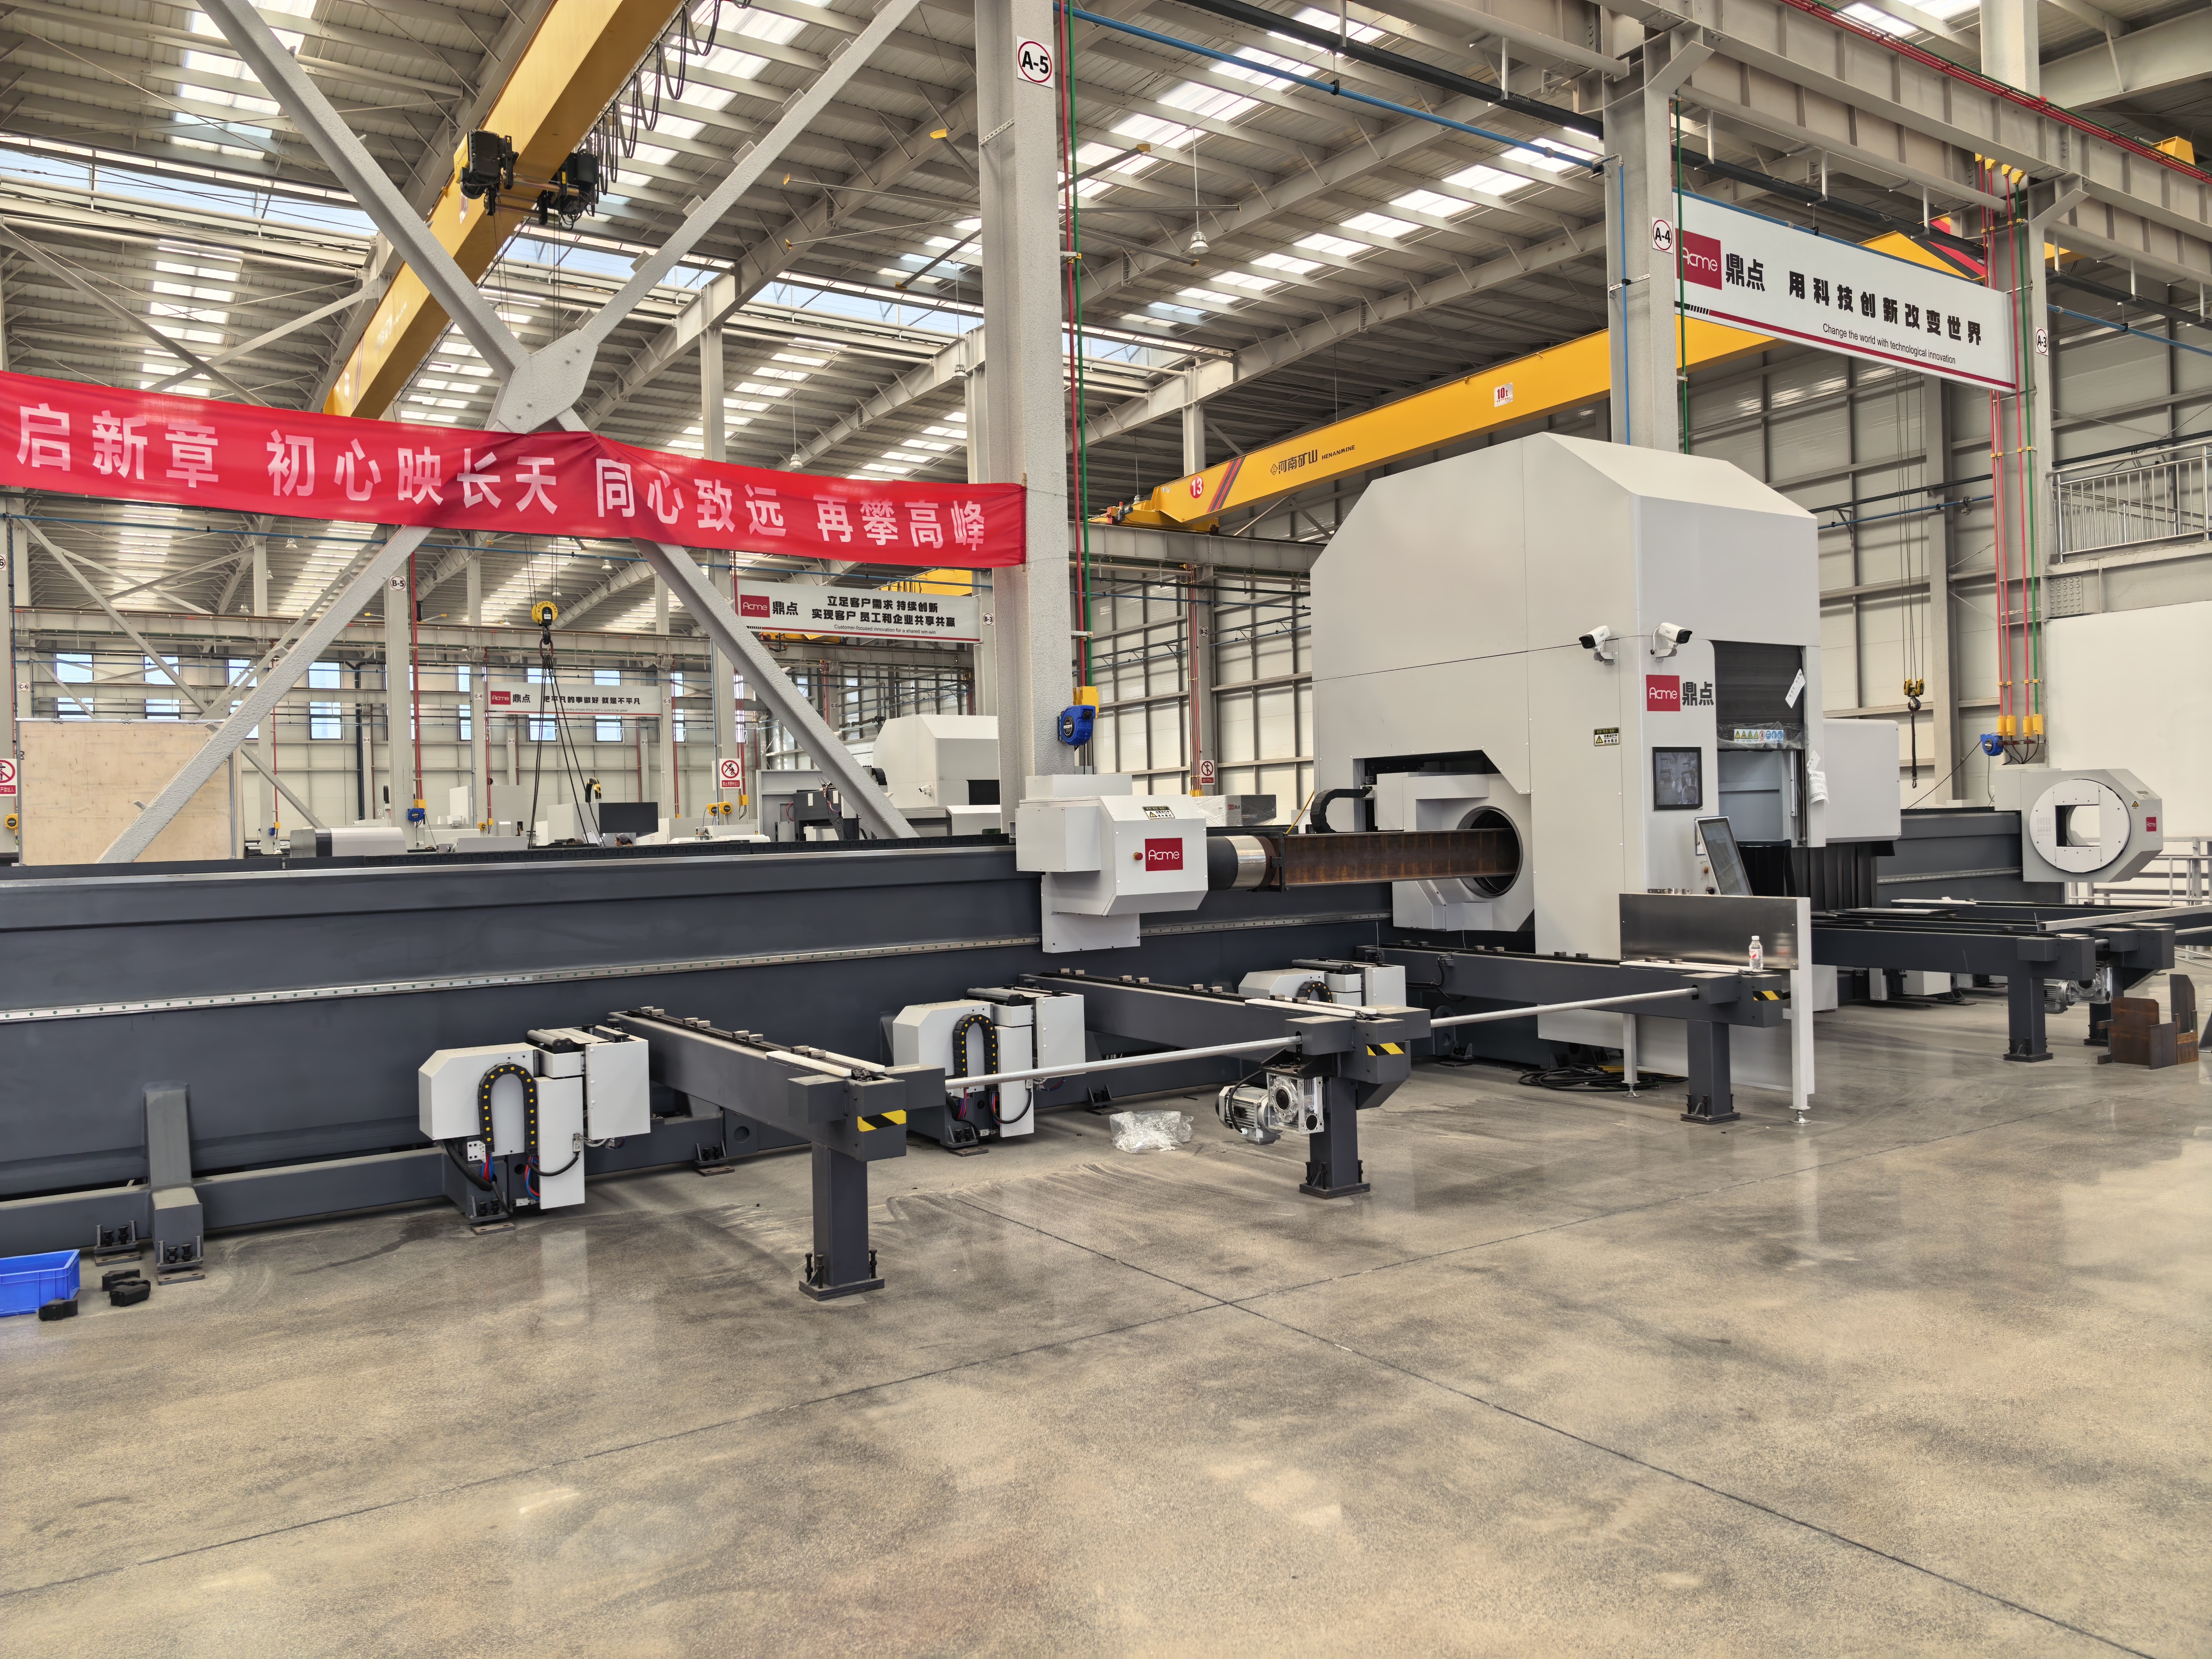
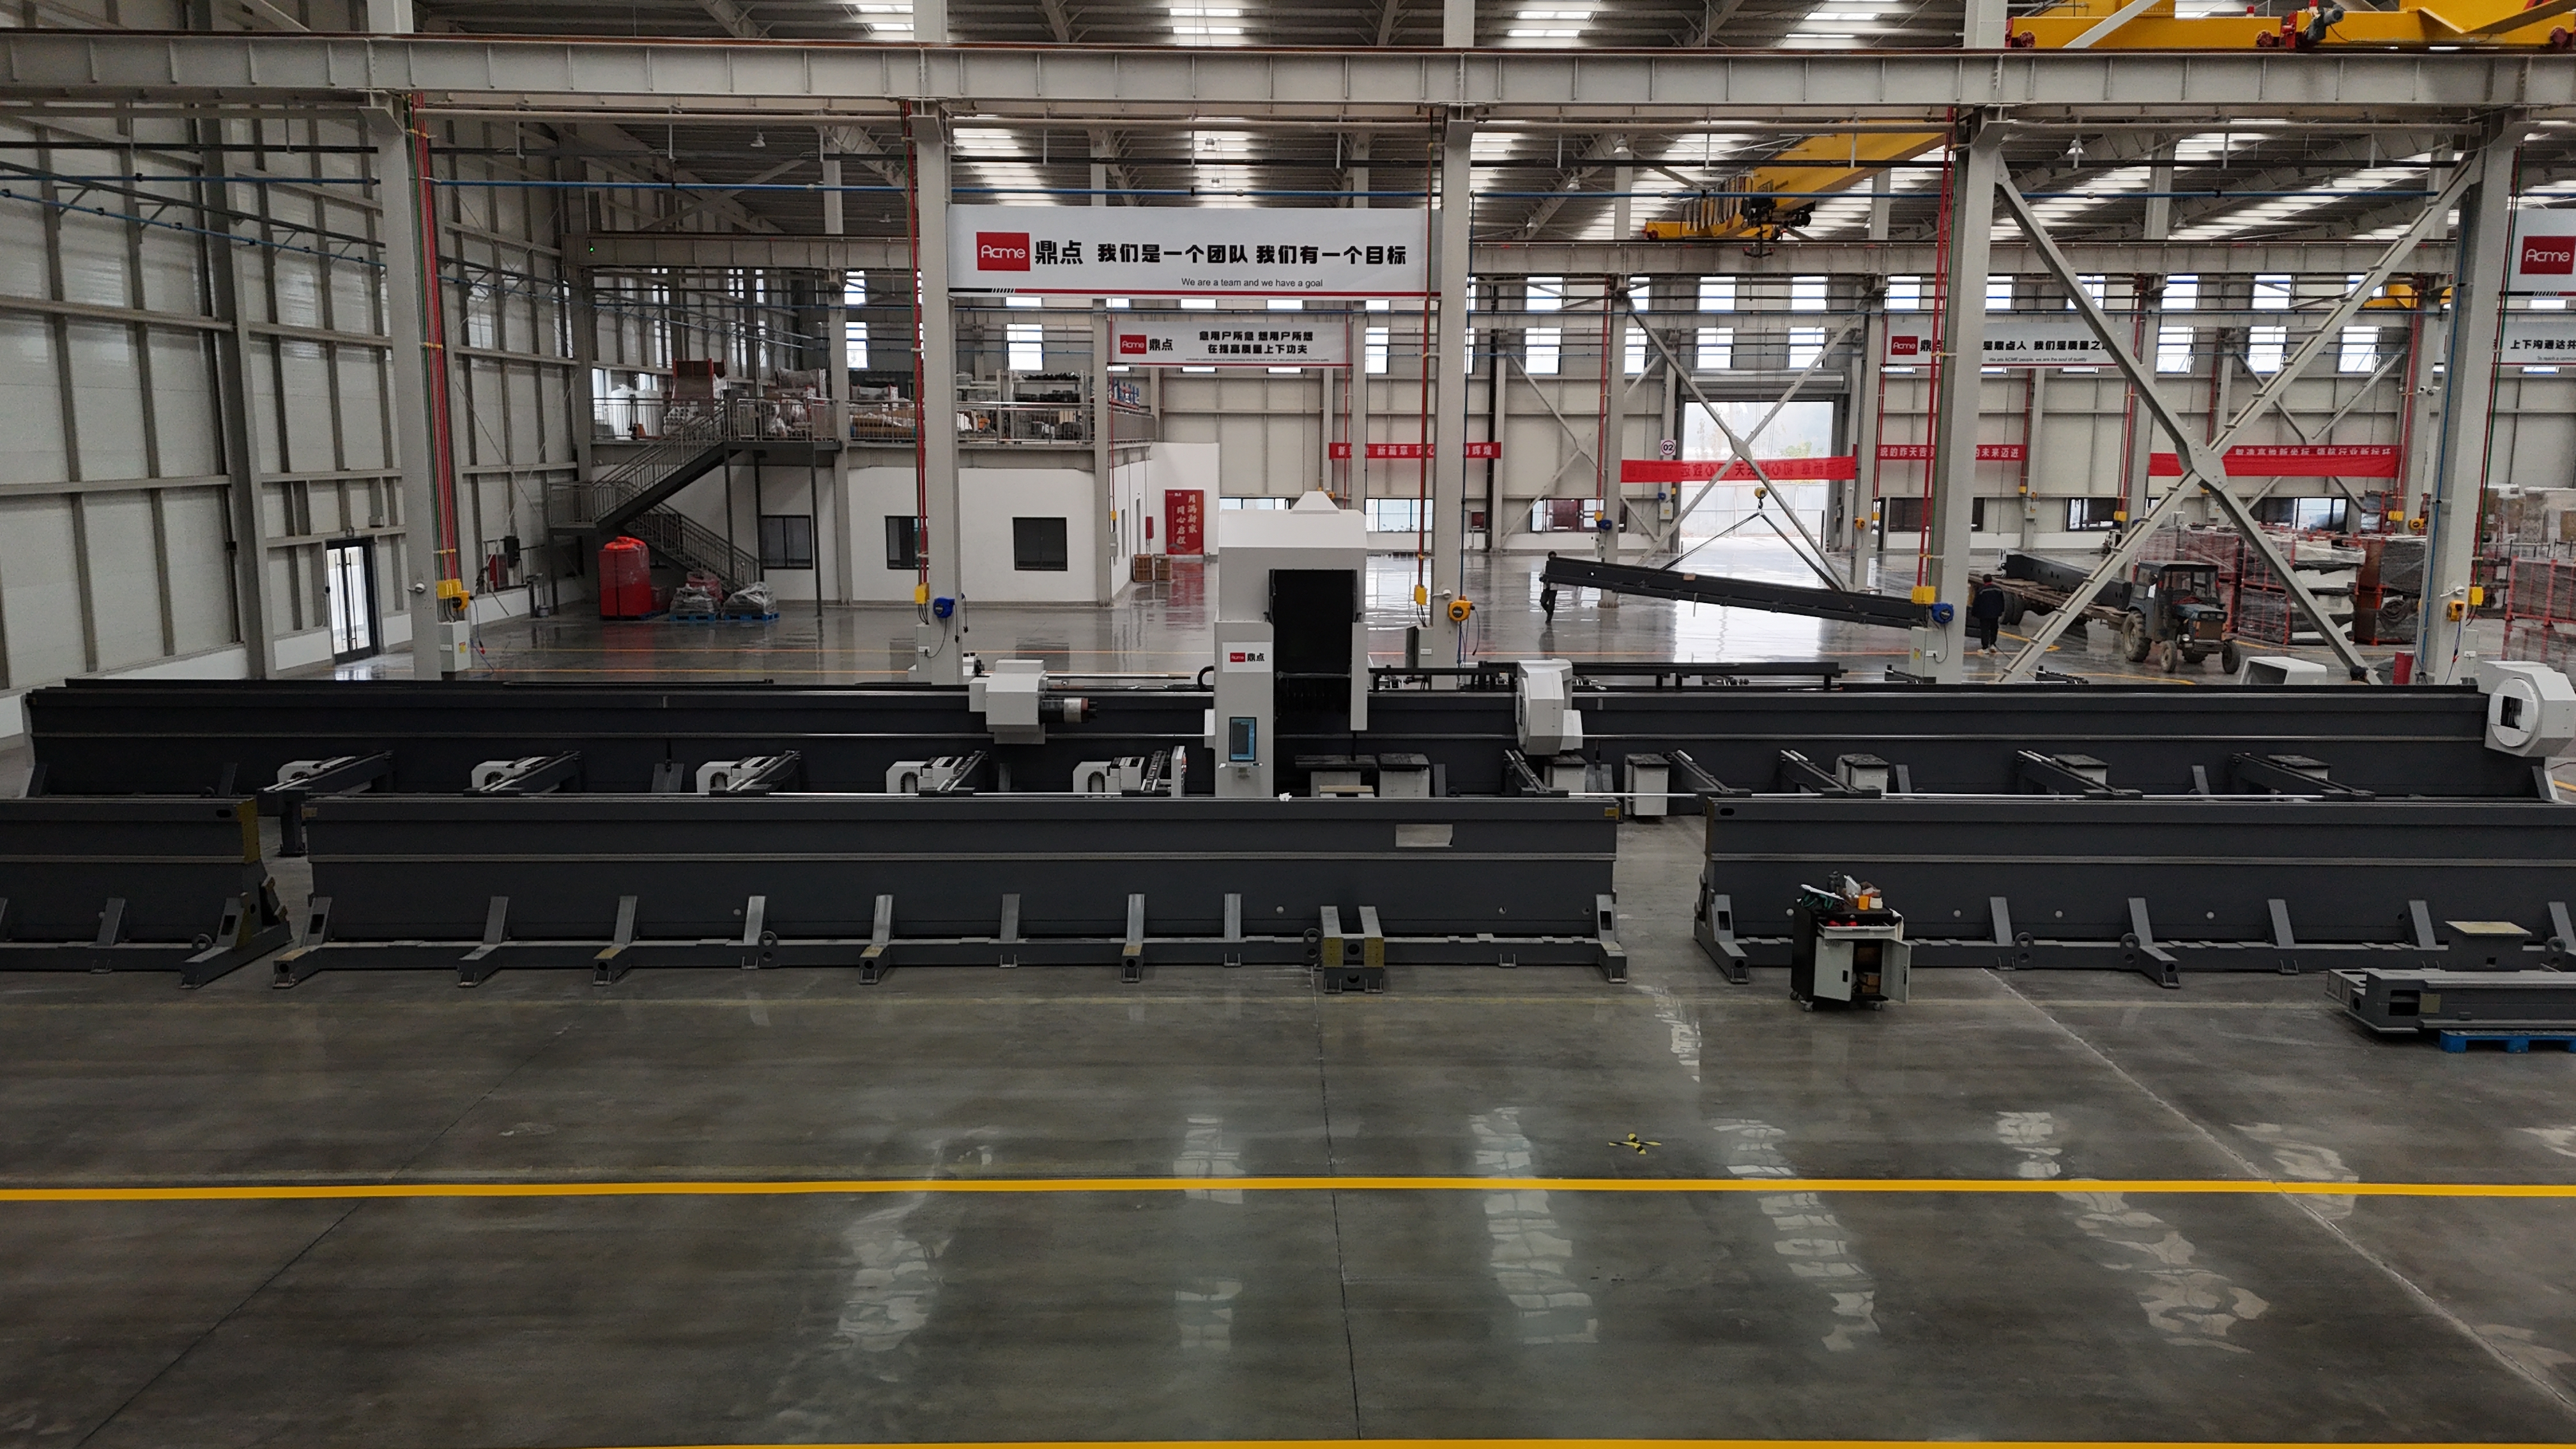
山东厂家 三卡盘、四卡盘激光切管机都可实现绝大多数管材零尾料切割,支持 V/Y/X/K 各类坡口加工,坡口切割能力与卡盘数量无本质关系,主要受管材直径、长度、壁厚制约。二者核心差异集中在零尾料长度下限、加工工况、动作效率、设备成本、双端多刀坡口加工能力,下面分别梳理优势、核心差异以及选型参考。
零尾料切割适配短管材,下限更低管材满足≥1900+500mm(存在中间切割轨迹)即可实现零尾料,相比四卡盘,对短管材零尾料切割兼容性更好;仅两端切割无中间轨迹时,≥1900mm 就可零尾料切割。
设备动作简单,综合效率高,性价比突出采用七轴拉料结构,可在两卡盘、三卡盘模式自由切换;配备 6 组上料伺服支撑 + 7 组下料平板伺服随动支撑,全程贴合支撑管材,抑制长管甩动、下垂抖动;支持并行上料,下料动作同时同步预备下一根管材,减少等待时间,兼顾性能、成本、加工效率,属于回报率高的通用机型,适配绝大多数管材加工场景。
中间卡盘结构设计实用,维护简单中间卡盘可向下料端移动 1200mm,加工中长管材时管材受力均匀,运行稳定性强;采用避让式设计,激光头固定不动,安全防护位置固定不随动,点检维护简单,废料清理便捷,规避随动防护带来的安全隐患。
全行程中空通过式卡盘,工艺包容性强全行程卡盘夹持行程大,无需更换卡爪即可适配多种管径,避免换爪带来精度偏差,减少停机和人工干预;第三卡盘为中空通过式,自带拉料功能,管材末端斜切件可直接拉料夹持,不依赖微连等辅助工艺,对比炮筒式卡盘端部加工限制更少。
三卡盘局限:加工双端多刀坡口(Y/X/K),只有零件为最后一件且触发零尾料状态、零件长度≥1900mm 才能加工;不满足条件时,双端多刀坡口需要二次反向上料,二次装夹完成另一端加工。
重载超长工况稳定性更强四卡联动夹持,多点位夹持支撑,适合超长、超重管材极限工况加工;多卡盘共同夹持,管材受力分散,重型长管旋转、输送过程抖动更小,加工稳定性更高。
双端多刀坡口可一次装夹成型零件长度≥2150mm 时,一次装夹即可完成 Y/X/K 型双端多刀坡口切割,无需二次上料、二次装夹,简化复杂坡口工序;单刀坡口两种机型无差别,均可直接加工。
四卡盘局限:实现零尾料切割管材长度下限高,需要管材≥3100mm;设备机构多、联动动作复杂,整体切割效率略低于三卡盘;设备采购成本更高;市面四卡盘双端坡口成品仍会存在加工痕迹,后续一般需要打磨处理。
表格
| 对比项目 | 三卡盘激光切管机 | 四卡盘激光切管机 |
卡盘配置 | 3 个卡盘;七轴拉料 + 6 上、7 下伺服支撑 | 4 个卡盘;四卡联动 + 6 上、7 下伺服支撑 |
零尾料切割最低管材长度 | ≥1900mm(无中间轨迹);≥1900+500mm(有中间轨迹) | ≥3100mm,受四卡盘间距、夹持行程限制 |
加工模式 | 两卡盘 / 三卡盘自由切换,动作简化 | 四卡联动,机构动作复杂,联动逻辑多 |
加工效率 | 整体效率更高,支持并行上料 | 动作繁琐,整体效率略低 |
设备成本 | 成本适中,投资回报率高 | 结构多,整体成本偏高 |
双端多刀坡口 (Y/X/K) | 仅最后一件且≥1900mm 可加工,其余情况需二次上料 | 零件≥2150mm,一次装夹成型,无需二次装夹 |
适用场景 | 绝大多数常规管材,中短料、中等长度管材优先选择 | 超长、超重管材,高频做双端多刀坡口的工况 |
优先选三卡盘:大部分普通管材加工,管材经常出现 3100mm 以内短料,追求性价比、高加工效率,少做或者不做双端 Y/X/K 多刀坡口,三卡盘是优选。
优先选四卡盘:经常加工超长超重管件,高频需要做双端 Y/X/K 多刀坡口,管材普遍长度大于 3100mm,预算充足,优先选择四卡盘机型。
补充说明:坡口加工和卡盘数量没有本质绑定,单刀 V 型坡口两种机型均可直接加工;多刀坡口建议管材厚度 5mm 以上,薄材多刀切割热量堆积大,加工效果较差。
上一篇:山东两卡盘激光切管机厂家有哪些?附选型参考指南
下一篇:暂无更多文章